

Mạ crom là gì: quy trình, chủng loại và lợi ích
Mạ Chrome - là quá trình mạ điện một lớp crom mỏng lên bề mặt kim loại hoặc nhựa để cải thiện hình thức, độ cứng và khả năng chống ăn mòn. Nó được sử dụng cho mục đích trang trí như trang trí ô tô, đồ gia dụng và trong các ứng dụng chức năng bao gồm các bộ phận máy móc và công cụ công nghiệp. Bài viết này giải thích cách thức hoạt động của mạ crom, các loại chính, lợi ích và cách sử dụng phổ biến cũng như các yếu tố chính cần xem xét khi lựa chọn phương pháp mạ.
Mạ crom là gì?
Mạ crom, còn gọi là mạ crom, là một quá trình hoàn thiện bề mặt trong đó một lớp kim loại crom mỏng được mạ điện lên một vật thể rắn. Nói một cách đơn giản, bộ phận được mạ được ngâm trong dung dịch điện phân có chứa crom (thường là axit cromic) và một dòng điện được đưa vào để lắng đọng crom lên bề mặt. Kết quả là lớp phủ crom sáng bóng, cứng và dính được liên kết ở cấp độ phân tử trên bề mặt (thường là kim loại, mặc dù nhựa có thể được mạ crom sau khi chuẩn bị đặc biệt).
Nhìn bề ngoài, nó mang lại một lớp hoàn thiện đặc biệt, sáng sủa, giống như gương. Về mặt chức năng, ngay cả một lớp mạ crôm mỏng cũng cải thiện đáng kể các đặc tính bề mặt; nó làm tăng độ cứng của bộ phận và khả năng chống mài mòn, bảo vệ chống ăn mòn và có thể làm cho bề mặt dễ lau chùi hơn.

Sơ lược về lịch sử mạ Chrome
Việc phát hiện ra crom như một vật liệu mạ hữu hiệu được ghi nhận là công của George Sargent, người đã công bố nghiên cứu cơ bản về mạ crom vào năm 1907. Tuy nhiên, các ứng dụng thương mại không xuất hiện cho đến những năm 1920, nhờ các nhà nghiên cứu Colin Fink và Charles Eldridge của Đại học Columbia, những người đã phát triển một quy trình công nghiệp đáng tin cậy để lắng đọng crom trên nền kim loại.
Những năm 1970 và 1980 là một bước ngoặt khi nhận thức ngày càng tăng về độc tính của crom hóa trị sáu dẫn đến các quy định an toàn công nghiệp và môi trường chặt chẽ hơn trên toàn thế giới. Điều này đã thúc đẩy nghiên cứu về mạ crom hóa trị ba, mang lại giải pháp thay thế an toàn hơn và thân thiện với môi trường hơn.
Mạ crom hoạt động như thế nào
Mạ Chrome được thực hiện bằng cách mạ điện, sử dụng dòng điện để lắng đọng kim loại từ dung dịch lên bộ phận dẫn điện.
Trong một thiết lập điển hình, vật phẩm cần mạ được làm từ cực âm (điện cực âm) và cực dương thích hợp (thường là hợp kim chì cho bể crom) là điện cực dương, cả hai đều được ngâm trong bể mạ có chứa dung dịch crom.
Khi dòng điện một chiều chạy qua dung dịch, các ion crom tích điện dương sẽ bị khử và lắng đọng trên cực âm (phôi). Theo thời gian, một lớp crom mỏng hình thành trên bề mặt vật thể.

Chuẩn bị trước khi mạ crom
Việc định vị bằng điện này thường được thực hiện sau khi xử lý trước thích hợp để đảm bảo độ bám dính tốt. Thông thường, việc chuẩn bị bao gồm:
1. Làm sạch và tẩy dầu mỡ
Loại bỏ bụi bẩn, dầu mỡ hoặc bất kỳ chất gây ô nhiễm nào khác khỏi bề mặt. Ngay cả những cặn nhỏ nhất cũng có thể khiến lớp phủ không bị dính, gây bong tróc hoặc phồng rộp.
2. Đánh bóng bề mặt
Đối với lớp mạ trang trí, kim loại nền thường được đánh bóng để có bề mặt nhẵn trước khi mạ, vì lớp crom mỏng và sẽ phản chiếu bề mặt bên dưới.
3. Khắc/Kích hoạt
Một bộ phận kim loại sạch sẽ được ngâm kích hoạt (thường trong axit loãng) để khắc vi mô lên bề mặt. Điều này tạo ra một bề mặt phản ứng hơi nhám giúp lớp crom bám dính.
4. Sơn lót
Đôi khi các hợp kim kẽm hoặc đồng đúc khuôn được mài trước khi phủ niken lên đồng. Tăng khả năng chống ăn mòn và giúp đạt được độ bóng đồng đều. Sơn lót thường không được sử dụng ngoại trừ trường hợp đặc biệt là mạ crom cứng trên các bộ phận kim loại đen.

Các thông số cơ bản khi mạ crom
Mạ crom - là một quá trình điện hóa được kiểm soát chặt chẽ và chất lượng của lớp mạ cuối cùng phụ thuộc vào việc kiểm soát một số thông số quan trọng.
1. Mật độ dòng điện
Mật độ dòng điện đề cập đến lượng dòng điện áp dụng trên một đơn vị diện tích bề mặt của phôi. Nó xác định tốc độ sử dụng crom: mật độ dòng điện thấp có thể dẫn đến lớp mạ chậm và độ che phủ không đồng đều. Mật độ dòng điện cao có thể gây bỏng, rỗ hoặc bề mặt gồ ghề.
Phạm vi điển hình: Đối với crom trang trí - 4-10 A/dm2, đối với crom cứng - 20-60 A/dm2.
2. Nhiệt độ tắm
Quá thấp, làm giảm tốc độ phủ và độ bám dính kém. Quá cao, làm tăng độ biến động, độ ổn định của bể và cặn thô.
Phạm vi tối ưu: từ 45 độ đến 60 độ (từ 113 độ F đến 140 độ F)

3. Thời gian phủ
Thời gian phủ quyết định độ dày tổng thể của lớp crom.
Thi công crom trang trí: ~30 giây đến vài phút, thi công crom cứng: vài phút đến vài giờ, tùy thuộc vào độ hoàn thiện mong muốn
4. Thành phần tắm
Dung dịch thường chứa:
- Axit cromic (CRO₃): nguồn ion crom chính
- Chất xúc tác: kiểm soát hiệu suất lớp phủ và đặc tính lắng đọng, ví dụ: axit sulfuric hoặc phụ gia độc quyền
- Phụ gia bổ sung: cải thiện độ sáng, độ cứng, vi cấu trúc
5. Khuấy và lọc
Thanh lọc không khí hoặc khuấy trộn cơ học là phổ biến. Khuấy nhẹ thúc đẩy sự phân bố đồng đều của các ion xung quanh phôi, trong khi quá trình lọc sẽ loại bỏ các chất gây ô nhiễm có thể gây ra tạp chất hoặc khuyết tật bề mặt.

Các phương pháp mạ crom cơ bản
Quá trình mạ crom có thể được phân loại rộng rãi theo hóa trị hóa học của crom được sử dụng trong bể mạ. Có ba phương pháp chính:
1. Mạ crom hóa trị sáu (cr⁶⁺)
Mạ crom hóa trị sáu - là phương pháp truyền thống đã được sử dụng từ những năm 1920. Nó dựa trên axit cromic (CRO₃) trong dung dịch, trong đó crom ở trạng thái oxy hóa + 6 -, do đó có tên là hóa trị sáu.
Thành phần hóa học
Bể mạ crom hóa trị sáu chủ yếu bao gồm axit cromic với một lượng nhỏ axit sulfuric làm chất xúc tác. Những bể này hoạt động ở độ pH rất thấp (~0) và yêu cầu nhiệt độ cao (35-55 độ). Tuy nhiên, phản ứng mạ trong hệ hóa trị sáu không hiệu quả, chỉ có 10-20% năng lượng điện được sử dụng để lắng đọng kim loại crom.
Thuận lợi
- Độ tin cậy được chứng minh bằng hơn một thế kỷ kinh nghiệm công nghiệp
- Độ cứng bề mặt cao (thường là 800-1000 Vickers)
- Khả năng chống ăn mòn tuyệt vời
- Lớp hoàn thiện gương mang tính biểu tượng với tông màu hơi xanh.
- Lớp cặn dày tạo ra các vết nứt nhỏ có thể hỗ trợ bôi trơn.
sai sót
- Độ dày lớp phủ không đồng đều là tiêu chuẩn.
- Các hợp chất độc hại và gây ung thư gây ra mối đe dọa nghiêm trọng.
- Hiệu suất catốt thấp dẫn đến tốc độ lắng đọng thấp hơn
- Tầm phủ sóng kém trong giờ giải lao do -khả năng ném hạn chế

2. Mạ crom hóa trị ba (Cr3⁺)
Mạ crom hóa trị ba sử dụng crom ở trạng thái oxy hóa + 3. và đã trở thành chất thay thế an toàn hơn cho crom lục giác với ít độc tính hơn nhiều.
Hóa học và công nghệ xử lý
Bể crom hóa trị ba thường sử dụng crom sunfat hoặc crom clorua làm nguồn crom chính, cùng với các chất tạo phức và phụ gia độc quyền. Chúng giúp ổn định Cr3⁺ trong dung dịch và ngăn không cho nó bị oxy hóa thành Cr⁶⁺ độc hại trong quá trình phủ.
Thuận lợi
- An toàn hơn đáng kể so với lớp phủ hóa trị sáu.
- Hiệu suất cực âm cao hơn và tốc độ phủ nhanh hơn.
- Cung cấp độ che phủ đồng đều hơn cho các hình dạng phức tạp và các khu vực lõm
sai sót
- Khả năng chống ăn mòn thấp hơn so với crom lục giác ở độ dày bằng nhau.
- Độ nhạy cảm tăng lên đối với bụi bẩn và tạp chất kim loại có thể làm mất ổn định hoạt động của bồn tắm.
- Hóa chất đắt tiền hơn, yêu cầu kiểm soát quy trình nghiêm ngặt hơn.

3. Mạ crom hóa trị hai (Cr2⁺)
Mạ crom hóa trị hai - là phương pháp thử nghiệm mới sử dụng crom ở trạng thái oxy hóa + 2 (Cr2⁺). Nhưng đây không phải là một quy trình công nghiệp phổ biến, chủ yếu là do Cr2⁺ rất không ổn định trong dung dịch nước và nhanh chóng bị oxy hóa thành dạng hóa trị ba (Cr3⁺) hoặc hóa trị sáu (cr⁶⁺) ổn định hơn.
Tuy nhiên, vào khoảng năm 2020, các nhà nghiên cứu đã phát hiện ra các hợp chất ổn định của crom clorua (crcl₂) trong nước ở nồng độ cao. Bằng cách sử dụng mật độ dòng điện cao (ví dụ ~20 mA/cm2) và loại trừ oxy một cách cẩn thận, người ta đã chứng minh được sự lắng đọng crom sống động trong bể Cr2⁺. Nếu được hoàn thiện, nó có thể đưa ra phương pháp mạ crom thứ ba kết hợp một số ưu điểm của hóa trị ba (độc tính thấp hơn) với hiệu quả cao.
So sánh: Cr⁶⁺ so với Cr3⁺
|
Đặc thù |
Lớp phủ crom hóa trị sáu (cr⁶⁺) |
Lớp phủ crom hóa trị ba (Cr3⁺) |
|
Vẻ bề ngoài |
Lớp hoàn thiện tráng gương có tông màu xanh lam nhẹ được coi là kiểu dáng mạ crôm “cổ điển”. |
Ban đầu tông màu ấm hơn/tối hơn; bây giờ không thể phân biệt được bằng mắt với các chất phụ gia hiện đại |
|
Hiệu suất |
Khả năng chống mài mòn và ăn mòn tuyệt vời khi được phủ các lớp crôm phức tạp dày |
Nhìn chung rất tốt; Khả năng chống ăn mòn kém hơn một chút khi áp dụng trong lớp phủ dày, nhưng bằng nhau khi sử dụng trang trí |
|
Tốc độ phủ và độ che phủ |
Hiệu suất thấp (~10-20%); độ che phủ kém trong giờ giải lao; độ dày không đồng đều |
Hiệu quả cao; khả năng ném tốt hơn; ứng dụng lớp phủ nhanh hơn và độ phủ đồng đều hơn |
|
Độc tính và an toàn |
CR⁶⁺ là chất gây ung thư và nguy hiểm cho môi trường; đòi hỏi các biện pháp an ninh rộng rãi. |
An toàn hơn nhiều; ít hạn chế về môi trường hơn; dễ dàng hơn để quản lý chất thải. |
|
Tiêu chuẩn môi trường |
Được quản lý chặt chẽ; Kiểm soát chặt chẽ về khí thải, chất thải và mức độ phơi nhiễm của người lao động. |
Gánh nặng pháp lý thấp hơn; vẫn được kiểm soát nhưng ít gay gắt hơn. |
|
Chi phí vận hành |
Chi phí hóa chất thấp hơn (axit cromic rẻ); chi phí gián tiếp cao do -tuân thủ. |
Chi phí hóa chất cao hơn; chi phí vận hành tổng thể thấp hơn nhờ-hiệu quả và tuân thủ dễ dàng hơn. |
|
Sử dụng ưa thích. |
-Vẫn được sử dụng cho chrome cứng công nghiệp đòi hỏi phải có thông số kỹ thuật lỗi thời. |
Ngày càng được sử dụng nhiều trong các ứng dụng chrome trang trí và mục đích chung. |
|
Vấn đề về khớp màu |
Không có; bóng di truyền không thể thay đổi |
Trước đây là một vấn đề, nay đã được giải quyết nhờ các chất phụ gia được cấp bằng sáng chế, |
|
xu hướng áp dụng |
đang bị loại bỏ do-do những lo ngại về sức khỏe và môi trường |
Thay thế nhanh chóng hex chrome trong nhiều ngành công nghiệp |
Mạ crom các loại
Mạ Chrome có thể được điều chỉnh cho cả hình thức trang trí và hiệu suất chức năng. Dưới đây là các danh mục chung:
1. Mạ crom trang trí
Chrome trang trí, còn được gọi là chrome sáng, là một lớp phủ mỏng chủ yếu nhằm mục đích thẩm mỹ và chống ăn mòn hơn là chống mài mòn đáng kể. Nó giòn - 0,05 đến 0,5 micron, khoảng 2-20 microinch. Chỉ vừa đủ để mang lại cho nó vẻ ngoài sáng bóng màu xanh đặc trưng.
Thường được áp dụng trong bể crom hóa trị sáu ở nhiệt độ thấp hơn (~40 độ C) để tạo ra lớp sơn hoàn thiện sáng. Thời gian phủ ngắn vì lớp phủ mỏng, thường chỉ thi công từ 1-5 phút. Thường được tìm thấy trong trang trí ô tô, hệ thống ống nước và thiết bị gia dụng/đồ gia dụng.
2. Mạ crom cứng
Chrome cứng, còn được gọi là chrome kỹ thuật hoặc chrome công nghiệp, thường dày 0,005 đến 0,020 inch hoặc thậm chí dày hơn, được sử dụng để cung cấp các đặc tính chức năng như chống mài mòn, giảm ma sát và phục hồi bộ phận.
Ưu điểm chính của crom cứng là độ cứng cực cao (khoảng 65-70 HRC). Thường được sử dụng trong thanh xi lanh thủy lực, piston và máy công cụ. Crom cứng có thể có lợi trên bất kỳ bộ phận nào trượt, quay hoặc chịu sự tiếp xúc nhiều lần để ngăn chặn hiện tượng lõm, lõm hoặc mài mòn.
Quy trình: Thường được thực hiện trong bể mạ crom hóa trị sáu ở nhiệt độ ~50-60 độ C với mật độ dòng điện cao hơn lớp mạ trang trí. Việc thi công lớp phủ mất nhiều thời gian, từ vài giờ đến qua đêm để đạt được độ dày mong muốn. Crom cứng không có lớp tráng gương sau khi phủ. Nó thường có màu xám nhạt đến xám mờ.

3. Mạ Chrome dày đặc
Crom dày đặc mỏng (TDC) - là một dạng mạ crom cứng chuyên dụng được đặc trưng bởi lớp cặn tương đối mỏng (có thể 2-8 µm). Độ cứng tương tự như độ cứng của crom cứng thông thường (~800 + HV), mang lại khả năng chống ăn mòn tốt. Bởi vì nó không có các vết nứt nhỏ điển hình nên nó thường mang lại khả năng bảo vệ hàng rào tốt hơn trên mỗi micron độ dày so với crom cứng thông thường.
Nó thường được sử dụng trong dụng cụ chính xác, linh kiện hàng không vũ trụ, thiết bị y tế và khuôn mẫu. Một ví dụ là quy trình được cấp bằng sáng chế của Armoloy - sản xuất crom mỏng, đặc được sử dụng trên các khuôn và bộ phận máy để giảm ma sát và mài mòn.
Quy trình: Mạ TDC thường được thực hiện bằng cách sử dụng bể crom hóa trị sáu hoặc hóa trị ba đã được cải tiến dưới sự kiểm soát chặt chẽ về nhiệt độ, mật độ dòng điện và các chất phụ gia. Kết quả là một lớp phủ mỏng, mịn như sa tanh và bám chắc.
4. Mạ crom-đèn flash
Flash chrome - là lớp phủ cực mỏng, thường chỉ 1-5 micron. Nó chủ yếu dành cho mục đích thẩm mỹ hoặc các ứng dụng cần rất ít crom để bảo vệ khỏi bị xỉn màu. Bản thân nó không đủ dày để giảm đáng kể sự mài mòn hoặc ăn mòn.
Quy trình: Có thể thực hiện mạ crom chớp nhoáng trong bể mạ hóa trị sáu tiêu chuẩn, nhưng với thời gian mạ rất ngắn, từ vài giây đến vài phút. Thường được tìm thấy trên các thiết bị nhỏ, dụng cụ và ốc vít hoặc như đèn flash cuối cùng trên các bộ phận bằng nhựa kim loại.

5. Tấm crom satin
Satin chrome - là lớp hoàn thiện trang trí có lớp hoàn thiện mờ hoặc sa tanh{1}}mờ thay vì lớp hoàn thiện tráng gương thông thường. Chrome satin được tạo ra bằng cách thay đổi kết cấu bề mặt của kim loại cơ bản trước khi phủ một lớp chrome mỏng. Điều này có thể đạt được bằng cách sử dụng:
- Chất nền niken với các hạt vi mô nhỏ để tán xạ ánh sáng.
- Bề mặt được chải bằng máy hoặc phun cát trước khi phủ chrome.
- Phụ gia đặc biệt cho bồn tắm làm thay đổi kết cấu của lớp crom.
Nó cung cấp khả năng chống ăn mòn như crom trong khi vẫn duy trì vẻ ngoài hấp dẫn và cũng phổ biến cho các công cụ thực tế cần có lớp hoàn thiện không chói, chẳng hạn như cờ lê hoặc dụng cụ gắn vào.
6. Mạ crom đen
Không giống như sơn đen hoặc sơn tĩnh điện, crom đen được phủ bằng cách mạ điện, thường là trên một lớp niken nền. Màu đen đạt được bằng cách thay đổi tính chất hóa học của bể mạ bằng các hợp chất bổ sung như lưu huỳnh, selen hoặc các chất phụ gia độc quyền làm thay đổi cấu trúc tinh thể của crom lắng đọng. Kết quả là một lớp phủ kim loại màu đen, bền được liên kết chặt chẽ với chất nền.
Một trong những lợi ích chính của chrome đen là khả năng hấp thụ ánh sáng và giảm độ chói, khiến nó trở nên rất được ưa chuộng đối với các thiết bị quang học, thiết bị quốc phòng và trang trí ô tô sang trọng. Đồng thời, nó mang lại độ cứng và khả năng chống ăn mòn vừa phải, đặc biệt khi được phủ trên nền niken hai lớp và được phủ lớp trên cùng.
Tuy nhiên, crom đen thường mỏng hơn crom cứng và độ bền của nó không phù hợp với các linh kiện công nghiệp hoạt động trong môi trường khắc nghiệt, có độ mài mòn cao. Độ đồng đều màu sắc cũng có thể khác nhau tùy thuộc vào quy trình và hình dạng bộ phận, do đó cần phải kiểm soát quy trình nghiêm ngặt.

7. Mạ Chrome có vết nứt nhỏ
Thông thường, lớp mạ crom vốn dễ bị nứt khi nguội do ứng suất bên trong. Microcrack chrome cố tình làm tăng số lượng các vết nứt này bằng cách làm cho mỗi vết nứt rất nhỏ và gần nhau hơn.
Хром с микротрещинами полезен для износа и смазки. Плотная сеть трещин может задерживать смазочные материалы, что отлично подходит для гидравлических цилиндров, поршневых штоков и компонентов двигателя, которые нуждаются в постоянной смазке. Он также используется в высококачественном декоративном хроме для автомобильной промышленности, где микротрещины хрома (>1000 vết nứt trên inch) trên các lớp niken là tiêu chuẩn để mang lại đặc tính chống ăn mòn vượt trội.
8. Mạ crom vi xốp
Crom vi xốp dùng để chỉ crom có các vết nứt nhỏ, nhưng thay vì các vết nứt, lớp crom chứa mật độ cao các lỗ kim có kích thước micron trên bề mặt.
Điều này thường đạt được bằng cách lắng đọng một lớp niken chứa các hạt mịn, tạo ra bề mặt niken với hàng nghìn lỗ hoặc nốt sần nhỏ. Khi crom được phủ lên trên, crom sẽ có những lỗ chân lông cực nhỏ tương ứng hoặc có sự khác biệt về cấu trúc hạt ở những vùng đó.
Lợi ích chính là khả năng chống ăn mòn, chủ yếu trong các động cơ và phụ tùng ô tô hiệu suất cao, các bộ phận hàng không vũ trụ và bất kỳ ứng dụng nào có tuổi thọ ăn mòn tối đa là rất quan trọng.
9. Mạ crom composite
Mạ crom composite hay còn gọi là mạ crom gia cố hạt là công nghệ mạ tiên tiến trong đó các hạt rắn như gốm sứ, cacbua hoặc polyme được đồng lắng đọng trên ma trận crom trong quá trình mạ. Kết quả là tạo ra một lớp phủ tổng hợp kết hợp độ cứng bề mặt và khả năng chống ăn mòn của crom với các đặc tính mài mòn, ma sát hoặc bôi trơn được cải thiện của các hạt nhúng.
Điều này được xem xét khi chrome cứng đơn giản là không đủ. Một trong những ứng dụng đáng chú ý của vòng piston động cơ diesel - là dành cho động cơ lớn. Ngoài ra, các bộ phận hàng không vũ trụ, bộ phận thủy lực hoặc khuôn chịu mài mòn nặng có thể được hưởng lợi.

Ưu điểm của mạ crom,
1. Kéo dài tuổi thọ linh kiện
Mạ Chrome, bổ sung thêm một lớp kim loại cứng, trơ, bảo vệ vật liệu cơ bản khỏi mài mòn và ăn mòn.
2. Độ cứng và khả năng chống mài mòn tuyệt vời
Điện áp crom khoảng 800-1000 HV và có thể làm tăng đáng kể độ cứng bề mặt của bộ phận.
3. Chống ăn mòn
Crom, chủ yếu trên niken, mang lại khả năng chống ẩm, chống nhiều loại hóa chất và chống oxy hóa tuyệt vời.
4. Tính thẩm mỹ
Bề ngoài sáng bóng như gương của crom rất đẹp. Nó mang lại cho sản phẩm vẻ ngoài bóng bẩy, có độ phản chiếu cao.
5. Khả năng chịu nhiệt
Crom cứng duy trì độ cứng và chống lại quá trình oxy hóa ngay cả ở nhiệt độ cao, khiến nó trở nên lý tưởng cho các ứng dụng cần nhiều nhiệt như bộ phận động cơ và nòng súng.
6. Dễ dàng vệ sinh
Bề mặt Chrome mịn, không xốp chống lại vết bẩn và vi khuẩn, giúp dễ dàng làm sạch và lý tưởng để sử dụng trong phòng tắm và dụng cụ y tế.
7. Ma sát thấp
Crom cứng có hệ số ma sát thấp tự nhiên, thường khoảng 0,1–0,2 khi được bôi trơn, thấp hơn nhiều kim loại.
8. Khả năng bảo trì (đối với chrome cứng)
Các bộ phận công nghiệp bị mòn có thể được thay thế bằng crom cứng để khôi phục kích thước, thường rẻ hơn so với việc chế tạo các bộ phận mới.

Nhược điểm của mạ crom
Mạ Chrome cũng có một số nhược điểm cần phải tính đến:
1. Vấn đề môi trường và sức khỏe
Một trong những nhược điểm đáng kể nhất của mạ crom là độc tính của crom hóa trị sáu (cr⁶⁺). Hệ thống hút khói, đào tạo an toàn cho người lao động và xử lý chất thải hóa học đúng cách là điều cần thiết để tuân thủ.
2. Chi phí vận hành cao
Quá trình mạ crom không phù hợp với mọi ứng dụng. Việc sản xuất hóa chất độc hại đòi hỏi phải có thiết bị phụ trợ, làm tăng chi phí vận hành. Ngoài ra, dây chuyền mạ crom thường đòi hỏi sự đầu tư lớn về trang thiết bị.
3. Độ giòn và nguy cơ nứt
Crom cứng, đặc biệt khi được phủ nhiều lớp dày hơn, có thể bị giòn. Điều này làm tăng nguy cơ xảy ra các vết nứt nhỏ hoặc bong tróc do ứng suất cơ học hoặc chu kỳ nhiệt. Giải quyết vấn đề này thường đòi hỏi phải chà nhám sau sơn và kiểm soát độ dày lớp, làm tăng thời gian và chi phí sản xuất.
4. Khó khăn với hình học phức tạp
Mạ Chrome vốn là một quá trình mạ theo đường thẳng nên việc đạt được độ dày đồng đều trên các bộ phận có hình dạng phức tạp như các lỗ bên trong hoặc các hốc sâu là một thách thức.

Những vật liệu nào có thể được sử dụng để mạ crom?
Mạ crom có thể được áp dụng cho nhiều loại vật liệu cơ bản khác nhau, nhưng không phải vật liệu nào cũng đơn giản như mạ crom. Những lý do phổ biến bao gồm:
1. Thép và gang
Đây là vật liệu phủ phổ biến nhất. Thép nhẹ, thép cacbon, thép hợp kim, gang, v.v. Có thể mạ crom - để tẩy dầu mỡ, khắc axit, có thể làm sạch bằng điện, sau đó mạ.
2. Thép không gỉ
Nó có thể được mạ crom, mặc dù lớp oxit thụ động của thép không gỉ khiến độ bám dính khó khăn. Thông thường, xử lý niken đặc biệt thường được áp dụng cho gỗ trước tiên để đảm bảo crom bám dính.
3. Đồng và hợp kim đồng
Các tấm hợp kim đồng rất dễ sử dụng vì chúng là chất dẫn điện tốt. Khi mạ trực tiếp lên đồng/đồng thau, mạ đồng xyanua đôi khi được sử dụng trước tiên để tạo độ bám dính, sau đó là niken, sau đó là crom.
4. Hợp kim kẽm
Kẽm có thể được mạ crom nhưng bề mặt phải ở tình trạng tốt. Để bịt kín và phủ kẽm, người ta thường sử dụng vật liệu đồng, tiếp theo là tấm đồng dày hơn, niken và crom.

5. Nhôm và hợp kim nhôm
Nhôm không thể mạ điện trực tiếp vì nó ngay lập tức tạo thành một lớp oxit. Thông thường, bộ phận này trải qua quá trình mạ điện, sau đó phủ một lớp mỏng đồng hoặc niken không điện cực và có thể bắt đầu quá trình mạ thông thường.
6. Nhựa
Bản thân nhựa không dẫn điện, nhưng nó có thể được khắc để làm nhám bề mặt và sau đó phủ một lớp mỏng niken hoặc đồng không điện phân để làm cho nó dẫn điện.
7. Kim loại khác
Hợp kim niken và niken có thể được mạ crom. Titan và magie cũng có thể sử dụng được nhưng chúng khó mạ do -oxit cứng.

Làm thế nào để chọn một phương pháp mạ crôm?
Việc lựa chọn quy trình mạ crom phù hợp phụ thuộc vào các yếu tố sau:
1. Về ngoại hình
Mạ crom trang trí là lý tưởng khi mục tiêu là tăng cường sức hấp dẫn thị giác đồng thời mang lại khả năng chống ăn mòn cơ bản. Crom sáng trên niken tạo ra lớp hoàn thiện giống như gương, trong khi crom sa tanh hoặc đen tạo ra vẻ ngoài mềm mại hơn hoặc đặc biệt hơn. Những lớp phủ mỏng này bảo quản các chi tiết đẹp và thường được sử dụng trên đồ trang trí, biểu tượng và các thành phần nhìn thấy được khác.
2. Để chống mài mòn
Mạ crom cứng được ưu tiên sử dụng cho các bộ phận chịu ma sát cao hoặc cần phục hồi bề mặt. Lớp crom mỏng, dày đặc đảm bảo độ chính xác cao và bề mặt không có vết nứt. Chrome cứng tiêu chuẩn mang lại tuổi thọ tối đa và có thể được gia công sau này. Crom cứng có các vết nứt nhỏ hoặc độ xốp nhỏ thích hợp cho các ứng dụng mà việc giữ dầu hoặc tăng tuổi thọ mỏi là quan trọng.
3. Tùy thuộc vào vật liệu cơ bản
Chỉ có thể phủ crom trang trí mỏng lên các bộ phận bằng nhựa, thường là trên các lớp đồng và niken. Hợp kim nhôm và kẽm thường yêu cầu các loại sơn lót đặc biệt như Zincate hoặc Copper Strike. Thép không gỉ có thể được mạ crom cứng nhưng cần mạ niken để đảm bảo độ bám dính.

4. Xem xét các yếu tố môi trường
Crom hóa trị ba an toàn hơn cho mục đích trang trí vì nó tạo ra ít khí thải nguy hiểm hơn. Trong những trường hợp có quy định nghiêm ngặt, các chất thay thế không chứa crom như HVOF hoặc mạ niken không điện cực có thể phù hợp hơn.
5. Tùy theo yêu cầu về độ dày và dung sai
Nếu các bộ phận không thể được phủ với độ dày hơn vài micron thì nên sử dụng crom-tím hoặc crom dày đặc mỏng. Đối với các bộ phận đòi hỏi lượng vật liệu tích tụ đáng kể, chẳng hạn như sửa chữa các bộ phận bị mòn, crom cứng tiêu chuẩn là một trong số ít phương pháp mạ có thể tạo ra các lớp dày và bền lâu.

Lĩnh vực ứng dụng mạ crom
Trong lĩnh vực ô tô, nó mang lại lớp hoàn thiện rực rỡ, chất lượng cao cho các chi tiết trang trí, lưới tản nhiệt và vành bánh xe, đồng thời crom cứng giúp tăng cường khả năng chống mài mòn của các bộ phận động cơ, thanh piston và trục. Trong các ứng dụng sản xuất và máy móc hạng nặng, nó bảo vệ các công cụ, khuôn mẫu, xi lanh thủy lực và con lăn khỏi bị mài mòn và ăn mòn, mang lại tuổi thọ lâu dài và độ ổn định kích thước.
Các ứng dụng hàng không vũ trụ bao gồm lớp phủ trên thiết bị hạ cánh, bộ truyền động và liên kết thủy lực để chịu được tải trọng và điều kiện môi trường khắc nghiệt. Chrome trang trí cũng là tiêu chuẩn trên các thiết bị ống nước như vòi và vòi hoa sen, mang lại cho chúng lớp hoàn thiện phản chiếu, chống ăn mòn. Đồng thời, nó giúp tạo ra các bề mặt nhẵn, phức tạp và có thể khử trùng cho các dụng cụ, thiết bị phẫu thuật cụ thể trong lĩnh vực y tế.

Cần có thiết bị gì để mạ crom?
Từ các thiết bị để bàn nhỏ đến các dây chuyền phủ công nghiệp lớn -, các nhu cầu thiết bị cơ bản - đều giống nhau:
1. Sơn phủ bể chứa
Mạ Chrome được thực hiện trong các bể chịu axit, thường được làm bằng nhựa hoặc thép có chì. Đối với crom cứng, bể thường có dạng thẳng đứng, hình trụ hoặc hình chữ nhật. Bể nằm ngang hoặc dài có nắp mở được sử dụng để bọc cuộn dây và các bộ phận lớn.
2. Nguồn điện (bộ chỉnh lưu)
Cần có bộ chỉnh lưu DC để chuyển đổi nguồn điện xoay chiều thành nguồn DC dòng điện cao, điện áp thấp cho các ứng dụng phủ. Có khả năng cung cấp dòng điện không đổi, không gợn sóng và thường có công suất điều chỉnh để kiểm soát chính xác mật độ dòng điện.
3. Kệ và đồ đạc
Các bộ phận được gắn trên giá đỡ hoặc thiết bị dẫn điện đóng vai trò là bộ phận hỗ trợ và dẫn điện. Thường được làm từ đồng hoặc đồng thau, những trụ này được phủ bằng vật liệu cách điện như plastisol, chỉ để lộ các điểm tiếp xúc để đảm bảo tính dẫn điện.

4. Cực dương
Các cực dương được treo trong bể và nối với đầu ra dương của bộ chỉnh lưu. Trong mạ crom hóa trị sáu, cực dương thường là các tấm hoặc thanh bằng hợp kim chì không hòa tan, chỉ dẫn điện và tồn tại lâu dài. Bồn tắm hóa trị ba đôi khi sử dụng cực dương than chì hoặc titan với lớp phủ oxit kim loại hỗn hợp vì chì có thể làm nhiễm bẩn các bồn tắm này.
5. Thiết bị tiền xử lý
Trước khi sử dụng crom, các bộ phận thường phải trải qua dây chuyền tiền xử lý với nhiều thùng chứa. Điều này bao gồm ngâm tẩy dầu mỡ (làm nóng), làm sạch bằng điện (dung dịch kiềm có dòng điện), kích hoạt axit và nhiều bể rửa. Mạ crom trang trí cần có thêm thùng sơn lót bằng đồng và niken, mỗi thùng có vật liệu làm cực dương và hệ thống làm thẳng riêng.
6. Kiểm soát thông gió và khói
Mạ crom hóa trị sáu tạo ra sương mù axit cromic độc hại; Bể phủ được trang bị mũ hút để xả hơi vào hệ thống lọc, thường sử dụng thiết bị khử sương mù gốc nước. Các hệ thống hiện đại có thể bổ sung thêm các hóa chất chống sương mù hoặc các hạt nhựa nổi để giảm việc tạo ra khí dung tại nguồn.

Cách loại bỏ lớp mạ crôm
Có một số phương pháp để loại bỏ lớp mạ crom, các phương pháp phổ biến bao gồm tước cơ học, tước hóa chất và mạ ngược.
1. Loại bỏ cơ học
Loại bỏ cơ học có ưu điểm là không sử dụng hóa chất độc hại. Tuy nhiên, việc này có thể tốn thời gian và có khả năng thay đổi kích thước bộ phận hoặc độ hoàn thiện bề mặt. Các phương pháp như:
- Gia công mài mòn
Phun cát hoặc phun cát có thể loại bỏ crom một cách hiệu quả bằng cách ăn mòn nó. Điều này rất tốt cho việc phủ crom dày, cứng lên các bề mặt bền và các bộ phận có thể được đánh bóng sau này.

- mài
Chrome cứng và cần dùng lực; chất mài mòn silicon cacbua hoặc oxit nhôm được sử dụng. Các bộ phận phẳng có thể được chà nhám bằng giấy nhám hoặc máy chà nhám đai. Để phủ crom trang trí cho các đồ vật, các cửa hàng thường đánh bóng lớp crom và niken để chuẩn bị cho việc sơn lại.
- Làm sạch bằng siêu âm
Máy làm sạch siêu âm sử dụng sóng âm thanh tần số cao trong chất lỏng để tạo ra bọt khí, giúp loại bỏ lớp phủ khỏi các bộ phận mỏng manh.

2. Tước hóa chất
Phương pháp hóa học thường chỉ được sử dụng cho nền kim loại; họ hòa tan lớp crom bằng thuốc thử:
- Tước axit (axit clohydric)
Nhúng miếng crom vào dung dịch HCl khoảng 30-40%. Axit sẽ phản ứng với lớp crom tạo thành crom clorua hòa tan và loại bỏ nó một cách hiệu quả. Tước HCl có tác dụng tốt trên lớp mạ crom trang trí và không có nhiều tác dụng đối với lớp mạ niken hoặc đồng.
- Khử kiềm (natri hydroxit)
Các bazơ mạnh như natri hydroxit (NaOH) cũng có thể loại bỏ crom. Nhưng nó thường được sử dụng để loại bỏ crom khỏi thép. Nó có xu hướng hoạt động chậm hơn axit và ít nguy cơ bị giòn do hydro hơn axit.

3. Mạ điện ngược
Mạ ngược hoặc tước điện phân, sử dụng dòng điện để hòa tan crom trên một bộ phận bằng cách đảo ngược quá trình mạ.
Cách lắp đặt thông thường sử dụng bể axit cromic/axit sunfuric, nhưng phần cần tháo ra hiện được kết nối dưới dạng cực dương. Một chất điện phân khác được sử dụng để mạ ngược là natri hydroxit (xút ăn da) với một lượng nhỏ chất oxy hóa.
Ưu điểm của mạ điện ngược là cho phép các hình dạng phức tạp được lắng đọng đồng đều và có thể kiểm soát được. Tuy nhiên, nó sử dụng các hóa chất độc hại tương tự như lớp phủ nên cần có PPE và hệ thống thông gió.

Cách sửa chữa mạ crôm
Có thể mạ lại crom cho sản phẩm đã được mạ crom trước đó, quy trình chung như sau:
1. Loại bỏ chrome cũ
Lớp crom hiện tại trước tiên phải được loại bỏ bằng dải hóa chất hoặc điện hóa để tránh mất kích thước. Nếu mảnh có nhiều lớp (chrome trên niken trên đồng), thông thường ít nhất chrome sẽ bị loại bỏ.
2. Sửa chữa kim loại cơ bản
Nếu kim loại cơ bản bị hư hỏng, nó sẽ được sửa chữa tiếp theo. Đối với một bộ phận trang trí, bất kỳ chỗ lõm nào trên đế sẽ được chà nhám, lấp đầy, v.v. Nếu một bộ phận công nghiệp bị mòn do-kích thước quá nhỏ, nguyên nhân có thể là do hàn hoặc độ dày lớp phủ mới.
3. Chuẩn bị bề mặt
Phần đế được chuẩn bị như mới, được làm sạch, đánh bóng và kích hoạt - mọi lớp phủ còn lại được coi là kim loại cơ bản.
4. Quy trình sơn lại
Bộ phận này trải qua các giai đoạn mạ, có thể là đồng axit và niken, sau đó mạ crom để trang trí hoặc mạ crom cứng trực tiếp cho bộ phận công nghiệp. Về cơ bản, điều này cũng giống như việc phủ một lớp phủ lên một bộ phận mới.
5. Hoàn thành
Sau khi được phủ, bộ phận có thể được đánh bóng cho mục đích trang trí hoặc gia công cho các mục đích chức năng để đạt được kích thước và độ hoàn thiện mong muốn.

Các lỗi thường gặp khi mạ crom
Mặc dù mang lại các đặc tính bề mặt tuyệt vời, mạ crom có thể dẫn đến một số khuyết tật nếu thực hiện kém hoặc tiếp xúc với các điều kiện không phù hợp.
1. Lột vỏ
Một trong những khiếm khuyết phổ biến nhất trong lớp mạ - là khi lớp crom không bám dính tốt vào kim loại cơ bản, dẫn đến phồng rộp và bong tróc crom. Làm sạch bề mặt không đầy đủ, kích hoạt kém hoặc thiếu lớp bảo vệ là những nguyên nhân chính.
Làm thế nào để khắc phục điều này? Đảm bảo tẩy dầu mỡ triệt để, kích hoạt axit và phủ lớp phủ bảo vệ thích hợp cho các vật liệu phức tạp -thép cường độ cao sau khi nung để loại bỏ hydro. Bật dòng điện dần dần để tránh hiện tượng phân cực bề mặt.

2. Độ che phủ không đồng đều
Mạ crom hóa trị sáu được biết là có khả năng bong tróc thấp, dẫn đến độ dày không đồng đều. Điều này có nghĩa là rất ít crôm có thể còn sót lại ở các góc bên trong, các hốc hoặc lỗ sâu, trong khi cặn bám dày đặc sẽ hình thành ở các cạnh và đường gờ.
Các giải pháp bao gồm việc sử dụng cực dương phụ hoặc thời gian mạ dài hơn ở dòng điện thấp hơn để tiếp cận các khu vực có mật độ dòng điện thấp.
3. Loét
Các vết loét xuất hiện dưới dạng các lỗ kim nhỏ, miệng hố hoặc các đốm đen nhỏ trên bề mặt được che phủ. Điều này có thể do bụi bẩn, dầu mỡ hoặc bọt khí (chủ yếu là hydro) ngăn cản sự lắng đọng ở các khu vực cục bộ. Ô nhiễm bồn tắm hoặc sức căng bề mặt cao cũng là những yếu tố góp phần.
Để tránh rỗ, hãy làm sạch kỹ và trộn đúng cách để loại bỏ bọt khí, sử dụng chất làm ướt với lượng an toàn và lọc dung dịch để loại bỏ chất rắn.

4. Đốt cháy
Sự đốt cháy liên quan đến mật độ dòng điện quá cao hoặc nhiệt độ bể thấp gây ra sự lắng đọng và thoát khí không kiểm soát được. Khí có thể xâm nhập vào trầm tích và biến nó thành màu đen do oxit. Điều này thường xảy ra ở các cạnh sắc hoặc các góc nơi tập trung dòng điện.
Cách khắc phục: Giảm mật độ dòng điện hoặc tăng nhiệt độ bồn tắm. Sử dụng tấm chắn cạnh hoặc thay đổi hình dạng bộ phận để giảm nồng độ dòng điện ở các góc. Những bộ phận bị cháy nặng phải được loại bỏ và thay thế bằng những bộ phận mới.

5. Độ nhám/cặn dạng hạt
Bề mặt crom có vẻ thô ráp hoặc không đồng đều, đôi khi có kết cấu màu trắng đục hoặc mờ. Điều này thường xảy ra do sự nhiễm bẩn trong bể mạ, chẳng hạn như bụi, chất dạng hạt hoặc các sản phẩm phụ ăn mòn. Ngoài ra, việc bật dòng điện trước khi đạt mật độ dòng điện khi ngâm hoàn toàn một phần có thể dẫn đến sự hình thành các dạng đuôi gai “giống như cây”.
Làm thế nào để khắc phục điều này? Đảm bảo bể được lọc và bảo trì đúng cách, theo dõi nồng độ sunfat và theo dõi sự ăn mòn của cực dương. Chỉ áp dụng dòng điện sau khi bộ phận được ngâm hoàn toàn trong nước. Hãy cân nhắc việc sử dụng cực dương phụ hoặc giảm mật độ dòng điện ở những khu vực có dòng điện cao để tránh bị dính quá nhiều.
6.kêu lách tách
Tại sao điều này xảy ra: Crom cứng tự nhiên tạo ra các vết nứt nhỏ, nhưng ứng suất bên trong quá mức hoặc lớp phủ quá dày sẽ gây ra các vết nứt lớn và ảnh hưởng đến khả năng chống ăn mòn.
Các giải pháp bao gồm áp dụng nhiều lớp mạ với các bước xả, điều chỉnh hóa học của bể (ví dụ: tỷ lệ chất xúc tác) để giảm ứng suất hoặc sử dụng mạ xung để giảm ứng suất.

7.Thay đổi màu sắc
Thay vào đó, chrome, vốn có màu bạc sáng và hơi xanh, sẽ có màu hơi vàng, hơi lục hoặc nâu. Đây có thể là kết quả của chất lượng kém của các lớp niken bên dưới, vì crom trang trí cực kỳ mỏng và phản chiếu lớp bên dưới. Quá nóng trong quá trình sử dụng cũng có thể gây ra hiện tượng đổi màu xanh hoặc vàng do quá trình oxy hóa.
Làm thế nào để khắc phục điều này? Đảm bảo lớp sơn lót niken có độ bóng và độ bóng cao trước khi mạ. Tránh làm các bộ phận bị quá nhiệt trong quá trình sử dụng hoặc chế biến tiếp theo.
8. Nước rỉ crom hoặc vết ố xanh
Nếu các bộ phận không được rửa sạch đúng cách sau khi phủ, axit cromic còn sót lại có thể rỉ ra ngoài và gây ố màu hoặc ăn mòn. Các đốm xanh hoặc dấu hiệu ăn mòn xuất hiện vài giờ hoặc vài ngày sau khi phủ lớp phủ, thường xung quanh các lỗ hoặc chỗ lõm.
Cách khắc phục: Cải thiện quy trình giặt của bạn và bao gồm nhúng trung hòa sau khi phủ để loại bỏ axit cromic còn sót lại. Đặc biệt chú ý đến các lỗ sâu hoặc hình học phức tạp trong đó dung dịch được lưu trữ.
9. Niken nhô ra xung quanh các cạnh
Chrome trang trí được phủ thành từng lớp mỏng gần như trong suốt. Giả sử lớp phủ quá mỏng hoặc phân bố không đều. Trong trường hợp này, lớp niken bên dưới có thể lộ ra ngoài với các cạnh màu hơi vàng hoặc ấm, đặc biệt là trên các cạnh sắc hoặc bề mặt cứng.
Cách khắc phục: Đảm bảo độ dày lớp mạ phù hợp và sử dụng khóa hoặc cực dương phụ được tối ưu hóa để cải thiện lớp mạ crom, đặc biệt là ở các khu vực cạnh và hốc. Luôn kiểm tra tính đồng nhất trong quá trình đánh giá quy trình.

Cách sơn lên lớp mạ crom
Có thể sơn phủ lên lớp mạ crom; Các bước sau đây sẽ giúp bạn đạt được một kết thúc lâu dài.
1. Làm sạch bề mặt thật kỹ
Bắt đầu bằng cách loại bỏ tất cả bụi bẩn, dầu mỡ trên bề mặt crom. Sau khi làm sạch, lau khô bề mặt thật kỹ bằng vải không có xơ.
2. Đánh bóng chrome
Lớp tráng gương của crom ngăn chặn độ bám dính thích hợp. Sử dụng giấy nhám có độ hạt 220 đến 320 để chà nhám đều toàn bộ bề mặt, làm nhám bề mặt để lớp sơn lót bám dính hiệu quả.
3. Sơn lớp sơn lót tự khắc
Lớp sơn lót tiêu chuẩn không bám dính tốt vào chrome. Thay vào đó, hãy sử dụng sơn lót tự khắc có chứa các hợp chất axit liên kết hóa học với kim loại.
4. Sử dụng sơn lót chịu lực cao (tùy chọn)
Nếu bề mặt có những điểm không hoàn hảo hoặc cần phải san lấp mặt bằng thêm, hãy sơn một lớp sơn lót chất lượng cao lên trên lớp khắc. Sau khi khô, chà nhẹ bề mặt bằng giấy nhám 400-600 để tạo lớp nền mịn cho sơn.
5. Sơn bằng loại sơn hoàn thiện tương thích với kim loại
Chọn loại sơn cho bề mặt kim loại, chẳng hạn như sơn acrylic, urethane hoặc sơn ô tô. Phủ nhiều lớp mỏng thay vì một lớp dày, để có thời gian khô thích hợp giữa các lớp.
6. Phủ một lớp sơn bảo vệ trong suốt (khuyến nghị)
Hoàn thiện bằng một lớp sơn phủ trong suốt để tăng cường độ bền và ngăn ngừa sứt mẻ hoặc phai màu. Lớp phủ urethane hoặc acrylic trong suốt mang lại khả năng chống tia cực tím và hóa chất vượt trội, đặc biệt đối với các bộ phận bên ngoài hoặc chịu mài mòn.

Mạ crom có đắt không?
Chi phí mạ crom có thể thay đổi rất nhiều tùy thuộc vào một số yếu tố; Không có một mức giá duy nhất:
1. Loại mạ Chrome
Mạ crom trang trí thường ít tốn kém hơn vì nó sử dụng các lớp mỏng hơn và được phủ trên nền niken. Lớp mạ crom cứng đắt hơn do -mạ dày hơn và khả năng kiểm soát chính xác.
2. Kích thước và hình dạng bộ phận
Các bộ phận lớn hơn hoặc phức tạp hơn đòi hỏi phải chuẩn bị thêm và thời gian phủ lâu hơn. Các rãnh sâu, ren hoặc hốc cũng làm tăng chi phí.
3. Yêu cầu chuẩn bị bề mặt
Những bộ phận bị rỉ sét, crom cũ hoặc hư hỏng phải được loại bỏ và làm sạch trước khi sơn phủ. Phun cát hoặc đánh bóng làm tăng thời gian và chi phí làm việc.
4. Vật liệu nền
Một số kim loại, chẳng hạn như nhôm, yêu cầu xử lý trước đặc biệt hoặc các lớp niken trước khi phủ crom, điều này làm tăng chi phí.
5. Độ dày lớp crom
Lớp phủ dày hơn (chẳng hạn như crom phức tạp) đòi hỏi nhiều thời gian và vật liệu hơn, dẫn đến đơn giá cao hơn.
6. Cỡ lô
Lớp phủ khối lượng lớn giúp giảm chi phí của từng bộ phận thông qua hiệu quả lắp đặt và tính kinh tế theo quy mô.
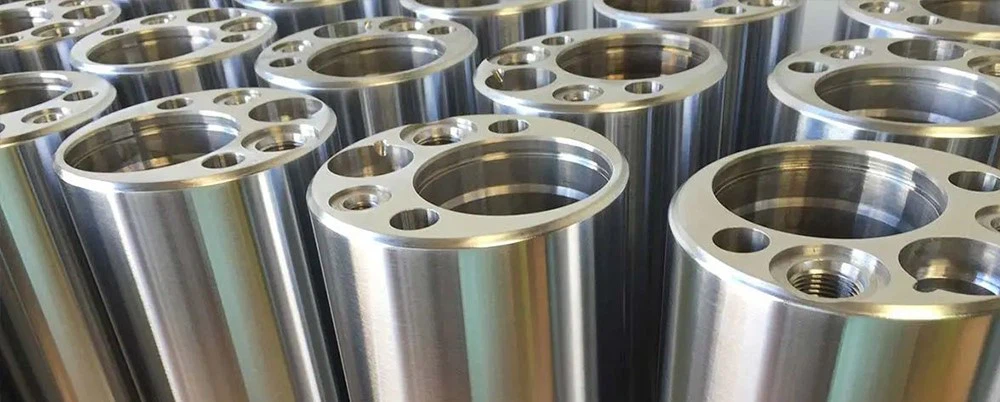
Mạ crom có những thành phần hóa học nào?
Dung dịch mạ crom thường chứa các hợp chất crom và các hóa chất phụ trợ để có thể ứng dụng mạ điện. Thành phần hoạt chất chính là axit cromic (CRO₃), đảm bảo sự lắng đọng các ion crom trên bề mặt.
Khi mạ crom hóa trị sáu, bể chứa axit cromic với một lượng nhỏ axit sulfuric làm chất xúc tác để nâng cao hiệu quả ứng dụng. Trong mạ crom hóa trị ba, nguồn crom là crom sunfat hoặc crom clorua, kết hợp với các chất tạo phức và hóa chất đệm để ổn định bể và kiểm soát độ pH. Các chất phụ gia bổ sung như chất làm ướt, chất tăng trắng hoặc chất làm sạch hạt có thể được thêm vào để cải thiện hình thức, độ cứng hoặc độ bám dính của lớp phủ.

Tiêu chuẩn công nghiệp mạ crôm
Quy trình mạ Chrome phải đáp ứng các tiêu chuẩn nghiêm ngặt của ngành để đảm bảo chất lượng, an toàn và năng suất. Các tiêu chuẩn chính bao gồm:
- ASTM B177/B177M – Hướng dẫn công nghệ mạ điện Chrome
- ASTM B650 – Đặc điểm kỹ thuật cho lớp phủ crom điện cực trên các bộ phận ngoại thất ô tô
- AMS 2460 – Đặc điểm kỹ thuật vật liệu hàng không vũ trụ cho mạ Chrome cứng
- ISO 1456:2009 – Lớp phủ kim loại, mạ điện niken, crom và đồng dùng cho mục đích trang trí
- Tuân thủ REACH/RoHS – tiêu chuẩn môi trường hạn chế sử dụng các chất độc hại như crom hóa trị sáu ở Châu Âu

Các lựa chọn thay thế cho mạ crôm
Dưới đây là một số lựa chọn thay thế phổ biến cho mạ crom, cùng với những lợi ích và cân nhắc chính của chúng.
1. Mạ niken không điện cực
Mạ niken không điện cực cho phép bạn phủ lớp phủ hợp kim niken-phốt pho lên bề mặt mà không cần sử dụng dòng điện bên ngoài. Thay vào đó, sự lắng đọng xảy ra do phản ứng hóa học trong bể mạ.
Ưu điểm: Độ dày đồng đều ngay cả với hình dạng phức tạp, khả năng chống mài mòn và ăn mòn tuyệt vời, độ cứng tốt và rủi ro môi trường thấp hơn so với crom hóa trị sáu.
2. Mạ kẽm
Mạ điện kẽm áp dụng một lớp kẽm mỏng cho các bộ phận bằng thép hoặc sắt để bảo vệ chúng khỏi bị ăn mòn. Kẽm hoạt động như một lớp phủ hy sinh bị ăn mòn trước khi thép bên dưới bị ăn mòn.
Ưu điểm: Kinh tế, phổ biến rộng rãi và dễ áp dụng với các phương pháp xử lý tiếp theo như thụ động hóa để tăng cường khả năng chống ăn mòn.

3. Sơn tĩnh điện
Sơn tĩnh điện sử dụng bột khô tích điện được phun lên bộ phận và xử lý bằng nhiệt để tạo thành một lớp bảo vệ bền bỉ.
Ưu điểm: Thân thiện với môi trường (không có VOC), có nhiều màu sắc và kết cấu, khả năng chống chịu thời tiết và va đập tuyệt vời.
4. Anod hóa
Anodizing - là một quá trình điện hóa làm dày lớp oxit tự nhiên của nhôm, tăng độ bền cũng như khả năng chống ăn mòn và mài mòn.
Ưu điểm: Bảo vệ nhẹ, có thể sơn nhiều màu sắc khác nhau và có độ bám dính tuyệt vời với sơn và chất kết dính.
5. Lớp phủ PVD (lắng đọng hơi vật lý)
Các lớp phủ PVD-như titan nitrit (TiN) hoặc crom nitrit (CrN) được áp dụng trong buồng chân không bằng cách sử dụng vật liệu phủ bay hơi.
Ưu điểm: Cực kỳ bền, chống mài mòn, thân thiện với môi trường so với mạ điện, có sẵn các màu kim loại như vàng, đen hoặc bạc.

Phần kết luận
Mạ Chrome vẫn là phương pháp hoàn thiện đáng tin cậy để đạt được sự cân bằng về tính thẩm mỹ, độ cứng và khả năng chống ăn mòn. Mặc dù Redexpart không cung cấp mạ crom như một dịch vụ độc lập nhưng chúng tôi cung cấp dịch vụ này như một phần của quy trình sản xuất các bộ phận kim loại tùy chỉnh, đảm bảo các bộ phận của bạn được giao chính xác và có lớp phủ bảo vệ thích hợp.
Câu hỏi và câu trả lời
Câu 1: Lớp mạ crôm dày bao nhiêu?
Độ dày của lớp mạ crom trang trí thường là 2-20 micron (0,002–0,02 mm). Mạ crom cứng, được sử dụng để bảo vệ chống mài mòn và ăn mòn công nghiệp, có phạm vi từ 50 đến 250 micron (0,05 đến 0,25 mm). Trong điều kiện hoạt động khắc nghiệt, nó có thể vượt quá 250 micron.
Câu 2: Quá trình mạ crom thường mất bao lâu?
Việc thi công mạ crom trang trí thường mất từ 30 phút đến 1 giờ vì nó được phủ một lớp mỏng sáng bóng. Lớp mạ crom cứng có thể mất vài giờ để hoàn thiện, đặc biệt đối với lớp mạ công nghiệp dày.
Câu 3: Mạ crom có tuổi thọ bao lâu?
Lớp mạ crom được áp dụng đúng cách có thể tồn tại từ 3 đến hơn 20 năm, tùy thuộc vào loại mạ, mức độ tiếp xúc với môi trường, độ dày và cách bảo trì. Đây là những gì ảnh hưởng đến tuổi thọ sử dụng của nó:
Mạ crom trang trí (dùng trên các sản phẩm tiêu dùng): Thường tồn tại từ 3 – 7 năm trước khi có dấu hiệu rỗ, xỉn màu, ăn mòn, nhất là khi tiếp xúc với thời tiết hoặc chăm sóc kém.
Mạ Chrome cứng (dùng trong công nghiệp): Có thể tồn tại từ 10-20 năm trở lên, đặc biệt trên các bộ phận chuyển động như thanh thủy lực hoặc khuôn dập, do khả năng chống mài mòn và ăn mòn vượt trội.
Q4: Mạ crom có bị rỉ sét không?
Bản thân lớp mạ Chrome không bị rỉ sét vì Chrome có khả năng chống ăn mòn tự nhiên. Tuy nhiên, nếu lớp phủ bị hư hỏng do trầy xước, nứt hoặc mài mòn, hơi ẩm và không khí có thể xâm nhập vào lớp kim loại bên dưới, từ đó có thể bị ăn mòn.
Câu 5: Mạ crom có dẫn điện không?
Có, mạ crom có tính dẫn điện, nhưng độ dẫn điện thấp hơn một chút so với kim loại cơ bản, đặc biệt nếu lớp mạ mỏng hoặc bị oxy hóa. Crom thường không được sử dụng trong các tiếp điểm điện hoặc hệ thống nối đất trừ khi nó được thiết kế đặc biệt vì nó có thể làm tăng điện trở hoặc mài mòn theo thời gian.